Entre las unidades de procesamiento básicas para la manufactura de productos combustibles en la industria de refinación se incluyen:
1.- Destilación del crudo.
2.- Reforma catalítica.
3.- Desintegración catalítica.
4.- Hidrólisis catalítica.
5.- Alquilación
6.- Pirolisis.
7.- Hidrotratamiento.
8.- Concentración de gas.
En las refinerías de petróleo se utilizan además otros procesos auxiliares, como son unidades tratadoras para purificar tanto los líquidos como los gases producidos , unidades para recuperar el sulfuro de hidrógeno de gas producido y convertirlo en azufre elemental o ácido sulfúrico; entre otros.
1.- DESTILACIÓN DEL CRUDO.
A fin de minimizar la corrosión del equipo de refinado, la unidad de destilación de petróleo crudo generalmente es precedida por una de desalado, que reduce el contenido de sal inorgánica de los crudos. Las concentraciones de sal varían ampliamente( de casi cero a varios cientos de libras , expresadas como NaCl por 1000 barriles). La unidad destiladora simplemente separa físicamente el petróleo crudo por destilación fraccionada en ciertos componentes de cierto intervalo de ebullición, de modo que pueden ser procesados adecuadamente en pasos posteriores para formar productos específicos.
Aunque los intervalos de ebullición de estos componentes ( o fracciones) varían según las refinerías una unidad destiladora de crudo ( o simplemente unidad de crudo) separa este en las siguientes fracciones:
A.- Por destilación a presión atmosférica.
1.- Fracción ligera de destilación directa , que consiste principalmente en hidrocarburos en C5 y C6 pero que también contiene algo de C4 e hidrocarburos gaseosos más ligeros disueltos en el crudo.
2.- Fracción de nafta , intervalo nominal de ebullición de 200-400 ºF.
3.- Destilado ligero, con intervalo de ebullición de 400-500 ºF
B.- Por evaporación al vacío.(flasheo)
1.- Gasóleo pesado con intervalo de ebullición de 650-1050ºF.
2.- Una brea residual no destilable.
En la parte de destilación a presión atmosférica de la unidad, el petróleo crudo se calienta a una temperatura a la cual es vaporizado parcialmente y después se introduce a una columna de destilación, a corta distancia del fondo. El recipiente cilíndrico esta equipado con numerosos “platos” entre los cuales los vapores de hidrocarburos pueden ascender. Cada plato contiene una capa de liquido a través de la cual pueden burbujear los vapores, y el liquido puede fluir continuamente por gravedad hacia abajo al plato que esta debajo de el. Conforme ascienden por los platos de vapores se hacen más ligeros ( de menor peso molecular y mas volátiles) y el liquido que fluye hacia abajo se hace progresivamente mas pesado ( de mayor peso molecular y menos volátil). Esta acción en contra corriente tiene por resultado una destilación fraccionada o separación de hidrocarburos según su punto de ebullición.
Puede tomarse el liquido de cualquier plato preseleccionado como un producto neto: los líquidos mas ligeros ( nafta) de los platos cercanos al extremo superior de la columna ,y los líquidos mas pasados (aceite diesel) de los platos cercanos a la parte inferior. El intervalo de ebullición de del liquido producido neto depende del plato que se le tome. Los vapores que contienen los vapores C6 y más ligeros se toman de la parte superior de la columna como como producto neto, pero un liquido que hierve a más de 650ºF se toma del fondo de la columna de destilación de crudo.
Este producto liquido, llamado residuo atmosférico, se calienta aun más y se introduce en una columna de vacío operada a una presión absoluta cercana a 500 mmHg para obtener el gasóleo pesado y los productos no destilados de brea previamente descritos. Auque la columna de vacío contiene cierta estructura interna para minimizar la entrada de brea en los vapores que ascienden y para ayudar a la transferencia de calor entre el vapor y liquido, es mas bien una cámara en la cual se separan vapor y liquido por evaporación del vacío (“flasheo”) de un solo paso que una columna de destilación fraccionada.
El petróleo crudo y el residuo atmosférico se calientan a las temperaturas deseadas en calentadores tubulares. El petróleo se bombea por el interior de los tubos contenidos en una cámara de combustión refractaria alimentada con petróleo o gas-combustible, de modo que el calor se transfiere por la pared del tubo en parte por convención desde los gases de combustión calientes y en parte por radiación desde las superficies refractarias incandescentes.
Gasolina ligera de destilación directa.
Esta fracción contiene generalmente todos los hidrocarburos del crudo mas ligeros que el C7 , y consiste principalmente en las familias nativas C5 y C6. Esta fracción ligera se estabiliza para eliminar los C4 e hidrocarburos más ligeros , que se envían a una unidad central de concentración de gases para mayor separación. La mezcla estabilizada C5/C6 usualmente contiene mercaptanos , olorosos, que son tratados para mejorar su olor antes del envío al deposito de gasolina de la refinería.
2.- REFORMA CATALITICA.
El objetivo de la reforma es el rearreglo o reformación de la estructura molecular de ciertos carbohidratos, particularmente para mejorar naftas con características antidetonantes deficientes y convertirlas en combustibles para automotores de calidad extra , o para producir compuestos aromáticos, en especial de 8 carbonos, Benceno y Tolueno a partir de naftas seleccionadas.
Nafta: La composición química de la fracción de nafta , y por consiguiente su índice de octano , varían con la fuente del crudo, pero dicho índice estará en el promedio de 40 a 50 octanos. A fin de hacer a la nafta un componente adecuado para mezclarlo con volúmenes acabados de gasolina , su índice de octano debe elevarse cambiando su composición química. En casi todas las refinerías del mundo se realiza este cambio por medio de reforma catalítica.
Prácticamente toda la nafta que entra a las unidades de reforma catalítica es hidrotratada antes , con objeto de prolongar la vida útil del catalizador del proceso. Un importante subproducto de la reforma catalítica es el hidrógeno, que se utiliza para hidrotratar y para cualquier hidrólisis que se efectúe en la refinería. En algunos casos se produce hidrógeno adicional mediante reforma a vapor de fracciones de gas natural o nafta ligera.
El procesamiento de reforma catalítica.
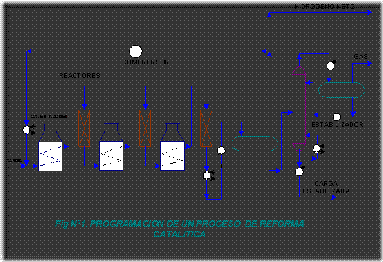
En la figura Nº1 se muestran los componentes esenciales de un proceso de reforma particular . Entre esos componentes se incluyen:
1. Reactores que contienen el catalizador en lechos fijos.
2. Calentadores Para evaluar la nafta y gas de reciclaje y para propórcionatr el calor de reacción
3. Sistema enfriador del producto y un separador de gas y liquido.
4. Sistema de reciclaje de Hidrógeno y gas.
5. Estabilizador para separar hidrocarburos ligeros disueltos en el liquido receptor.
Prácticamente toda la nafta introducida a las unidades de reforma catalítica es hidrotratada para eliminar sustancias distintas de hidrocarburos , que afectarían negativamente la estabilidad de los catalizadores de la reforma (metales nobles) desde el punto de vista de su actividad y selectividad. algunas de las sustancias eliminadas con azufre, nitrógeno, oxigeno y compuestos orgánicos de arsénico y paladio; todos los cuales envenenan los catalizadores.
El catalizador se coloca como un lecho fijo en los tres o más recipientes separados del reactor adiabático, junto con la materia prima. Se precalienta con una mezcla de gas de reciclaje e hidrógeno antes de ser introducido al primer reactor y se recalienta entre los siguientes. Debido a que las reacciones de deshidrogenación son bastante endotérmicas, hay una perdida importante de temperatura de las sustancias que fluyen y que reaccionan, particularmente en el primer reactor , en donde ocurre una rápida deshidrogenacion del nafteno. Además donde los efluentes del primer y segundo reactores se recalientan para darles la temperatura adecuada antes de introducirlos en el tercer reactor. Frecuentemente el calentador de carga y los intercalentadores están contenidos en el mismo horno.
El efluente del ultimo reactor se enfría se lleva a un recipiente, donde la mezcla producida se separa en una fase liquida y en otra gaseosa. La mayor parte del gas separado (principalmente hidrógeno) se comprime y reintroduce para proporcionar la presión parcial protectora de hidrógeno en el medio ambiente de la reacción. Un producto neto rico de hidrógeno se extrae del sistema mediante control de la presión, como se muestrea en la figura Nº01.
El liquido receptor, que contiene hidrocarburos ligeros , se envía a un fraccionador para obtener un producto refinado estabilizado que puede agregarse a la gasolina terminada . Este liquido generalmente esta libre de hidrocarburos más ligeros que C5. los hidrocarburos C4 y más ligeros , separados como cabeza de un fraccionador estabilizador, normalmente se envían a un sistema de concentración de gas dentro de la refinería .
3.- PROCESOS DE DESINTEGRACIÓN.
En el lenguaje de la tecnología petrolera, la palabra desintegración (craking) denota reacciones en las que una molécula de hidrocarburos es fracturado o rota en dos o mas fragmentos más pequeños. Otros términos empleados para describir estas reacciones son clivaje, descomposición , fragmentación , pirolisis , ruptura y escisión. El clivaje químico puede ocurrir en un enlace carbono- hidrógeno, uno de carbono o hidrógeno con un átomo inorgánico, como azufre o nitrógeno, o uno carbono- carbono. Puesto que el principal objetivo de la ruptura es la reducción del tamaño de las moléculas de hidrocarburo, la principal reacción implica el rompimiento de enlaces carbono- carbono. Hay tres tipos principales de desintegración : pirolisis , desintegración catalítica e hidrólisis.
1.- Pirolisis.
Desarrollada durante la primera etapa del siglo xx, la pirolisis (o desintegración térmica) fue el primero de los procesos de desintegración importantes. Muchas veces sustituida por desintegración catalítica de fluidos para incrementar la producción de gasolina y mejorar su calidad , la pirolisis se emplea principalmente en operaciones de coquificación y reducción de viscosidad. Ambos procesos se aplican para convertir residuos no destilables en productos mas valiosos.
Coquización térmica.
Por este proceso se convierten fracciones altamente residuales en gas , gasolina, destilados y coque, con el objeto de maximizar el rendimiento de destilados, y minimizar el de gas, gasolina y coque . Los destilados ligeros se utilizan en aceites domésticos e industriales para calentamiento. Los destilados pasados son materias primas apropiadas para desintegración catalítica. La gasolina que proviene de unidades de coquinificación térmica puede mezclarse con combustible para automotores después de un tratamiento adecuado, o bien puede ser sometida a tratamiento adicional para mejorar su índice de octano por reforma catalítica después de purificarla por hidrotratamiento. Aunque solo es un subproducto del proceso , el coque de petróleo es útil como combustible para generación de vapor y , si satisface ciertas ciertas especificaciones de pureza y de otro tipo, es una de las principal materias primas par a la fabricación de electrodos de carbono en las industrias del aluminio y otras electrometalúrgicas.
Actualmente se emplean dos tipos de proceso de coquinificacion térmica : 1) técnica de coquinificacion fluida continua , y 2) un proceso semicontinuo cíclico, llamado coquinificacion retardada , descarbonización o coquinificación a baja presión. En los procesos cíclicos , el coque es alternativamente formado de un recipiente o tambor y retirado de el, de modo que con dos o mas de estos tambores repetidos en una unidad en una unidad, puede llenarse uno de ellos mientras los otros son vaciados. Una unidad de coquificacion retardada consiste en tres secciones , mas equipo de eliminación y manejo de coque .
Otras operaciones de pirolisis. El fraccionamiento de viscosidad se utiliza para reducir m la viscosidad de residuos pesados mediante pirolisis suave con un rendimiento mínimo de gasolina . la materia prima se hace pasar con una cantidad mínima de gas de reciclaje. Loa productos ligeramente desintegrados se separan por destilación en gas , gasolina , un destilado ligero con punto final nominal de aproximadamente 345ºC (650ºF) y un combustóleo residual con viscosidad considerablemente menor de la materia prima . frecuentemente la viscosidad del residuo de desintegración suave se reduce aun mas mezclándolo con aceite de ciclo catalítico para producir un combustóleo comercial que satisface las especificaciones de viscosidad . aunque as unidades de desintegración suave o fraccionamiento de la viscosidad consiste básicamente en una sección de desintegración y otra de separación , existen algunas variaciones en la disposición de flujo.
2.- Desintegración catalítica fluida .
Introducida durante la segunda guerra mundial la desintegración catalítica fluida desplazo progresivamente los anteriores procesos de pirolisis en gran medida . En los primeros procesos de desintegración catalítica se empleaba un sistema cíclico de lecho fijo. Este arreglo ha sido desplazado por unidades de desintegración catalítica fluida.
La desintegración catalítica se emplea principalmente para fabricar gasolina, olefinas C3/C4 e isobutano, por lo general mediante descomposición selectiva de destilados pesados.
Debido a que las reacciones de desintegración son gobernadas por catalizadores preparados específicamente, la gasolina producida contiene proporciones sustánciales de hidrocarburos con alto índice de octano, como compuestos aromáticos, parafinas arborescentes y olefinas. Debido a que la reacción de desintegración ocurre con el mecanismo del ion carbonio, hay cantidades relativamente pequeñas de fragmentos mas ligeros en los productos.
Este resultado contrasta con el de la descomposición de hidrocarburos en la pirolisis por el mecanismo de radicales libres, en la cual se producen cantidades relativamente grandes de fragmentos mas ligeros que el C3 .Esta diferencia se ilustra en la siguiente tabla , en la que se muestran las proporciones típicas de fragmentos de hidrocarburos C1,C2, C3 y C4 contenidos en los productos de ambos procesos. Algo de hidrógeno se produce tanto en uno como en otro proceso en cantidades variables.
Proporciones típicas de fragmentos de hidrocarburos C1,C2, C3 y C4 en los procesos de desintegración catalítica y pirolisis.
Porcentaje de moles en
la fracción C2 y C4 C1 C2 C3 C4 Total
Pirolisis 32 21 24 17 100
Desintegración Catalítica 12 11 29 48 100
* Aceite de ciclo.- En la desintegración catalítica también se produce una sustancia conocida como aceite de ciclo . Este es el destilado que hierve después (a mayor temperatura) que la gasolina. Parte del aceite de ciclo puede considerarse una sustancia desintegrada sintética que hierve a una temperatura intermedia entre el punto final de la al gasolina y el punto de ebullición inicial de la materia prima. La porción mas pesa da de aceite de ciclo que cae dentro del intervalo de ebullición de la materia prima esta formada por los componentes no desintegrados mas refractarios de dicha materia los cuales son de naturaleza predominantemente aromática . los aceites de ciclo , que se extraen de las operaciones de desintegración catalítica como productos netos son útiles como componentes de aceites para calentamiento, materia prima un unidades de hidrólisis y mezclados con residuos pesados para reducir su viscosidad; los aceites de ciclo altamente aromáticos son materias primas adecuadas para fabricación de negro de humo.
* Catalizadores.- Las sustancias empleadas como catalizadores en las unidades de desintegración catalíticas modernas generalmente son de naturaleza cristalinas y algunas veces se denomina se denominan catalizadores zeolíticos debido a que son silicatos de alúmina hidratados modificados. Tienen composición patentada. estos catalizadores introducidos a principios de la década del 1960 , tienen mayor estabilidad que los polvos , bolas , materia extruida y perlas de compuestos amorfos de sílice y alúmina o de arcillas especialmente tratadas que se usaban anteriormente.
Los catalizadores empleados en unidades de fluido son microesferas secas en aerosol.
El tamaño promedio de las partículas del inventario de catalizador en equilibrio en una unidad de fluido es de 60um de diámetro; 10% nominal en peso con las partículas tiene un tamaño menor de 40 um y otros 10% mayor de 105 um . La circulación dentro del sistema catalizador reduce gradualmente el tamaño de las micro esferas debido a la formación de finos , que salen de la unidad en la corriente de gas de combustión del regenerador. Se agrega catalizador nuevo para reponer estas perdidas . en muchas unidades esta reposición es cercana a la económicamente optima para mantener la actividad y selectividad del catalizador.
Como se muestra en la figura Nº2 una unidad de desintegración catalítica fluida comprende:
1) reactor
2) regenerador
3) fraccionador principal
4) ventilador o comprensor
5) separador de catalizador gastado
6) equipo de recuperación de catalizador que incluye :
a.- centrífugas en el interior del reactor
b.- tanques de sedimentación de suspensiones ,
c.- precipitador electrostático opcional
7) unidad recuperadora de gas .
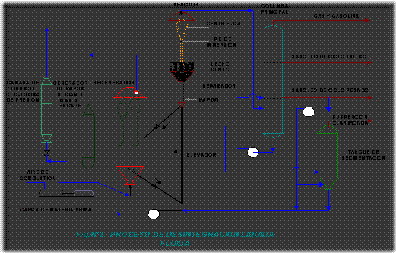
La materia prima (que puede ser precalentada por intercambio en algunos casos mediante un calentador), junto con productos reutilizables de la sección de fraccionamiento, se mezcla con una corriente controlada de catalizador regenerado caliente. La mezcla que resulta de aceite vaporizado y catalizador sube por el tubo de elevación a una velocidad tal que las partículas de catalizador se suspenden mas o menos dispersas en una fase diluida. Gran parte de la desintegración ocurre en el tubo de elevación. Cuando los vapores de hidrocarburo llegan al reactor, su velocidad lineal se reduce a tal grado que la mayor parte del catalizador se sedimenta hasta formar un lecho de fase densa, cuya cantidad o peso puede controlarse mediante la válvula de la línea de catalizador gastado que va al generador. El resto de la conversión deseada se efectúa conforme los vapores de hidrocarburo pasan por el lecho denso.
Por encima del lecho denso en el reactor se encuentra otra fase diluida de partículas finas de catalizador suspendidas, la mayoría de las cuales esta separada de los vapores desintegrados por una o mas etapas de centrifugación en la parte superior del recipiente del reactor. Las partículas separadas se segregan a la fase densa a través de un pie de inmersión. Los vapores desintegrados, que llevan una proporción minina de finos de catalizador, pasan por el fraccionador principal, donde se destilan para formar varios productos. La cabeza de la columna se separa por evaporación al vacío en gas y componentes no estabilizados de gasolina. Estos productos de cabeza se envían a una unidad recuperadora de gas, en donde pueden producirse una gasolina desbutanizada, una fracción C3/C4 como materia prima para alquilación, y un gasóleo que contiene C2 y otros componentes mas ligeros. El vapor empleado para separar el catalizador gastado y el aceite de ciclo se elimina como agua del separador de cabeza (no mostrado).
1) El aceite de ciclo total puede convertirse en el fraccionador principal en un aceite de ciclo ligero, el cual normalmente hierve a una temperatura entre 205 y 345 ºC (401 y 653 ºF), y que puede usarse finalmente para calentamiento o como combustible Diesel. El aceite de ciclo ligero por lo general es sometido a separación por vapor a fin de eliminar las colas ligeras para control del punto de inflamación. El aceite de ciclo pesado que hierve a mas de 345 ºC (650 ºF) y se extrae de la columna lateralmente por lo general se reintroduce al reactor, como se muestra en la fig. 2. Cuando la conversión es del 75% o mas, el material pesado se procesa hasta extinción, aunque parte puede retirarse como producto neto. En la desintegración catalítica, se ha estimado tradicionalmente que el porcentaje de conversión de la materia prima es de 100 menos el porcentaje de rendimiento volumétrico del aceite de ciclo neto total producido (100% menos la suma de aceite de ciclo ligero, aceite de ciclo pesado y aceite en suspensión clarificado).
2) los residuos de la columna contiene cualesquiera finos de catalizador que escaparon a la recuperación de las centrífugas. Por lo general, un producto se reprocesa en un lugar mas alto de la columna para lavar los finos de catalizador de vapores que entran y después, en la mayoría de los casos, para calentar por intercambio térmico un liquido mas frío o para generar calor. Parte de los residuos de la columna se envía a un tanque de sedimentación, donde los finos de catalizador se separan. Posteriormente se regresan al reactor los residuos, sedimentados y concentrados. La cabeza que se obtiene en el tanque de sedimentación es un aceite clarificado libre de catalizador que se extrae como producto neto, generalmente en una cantidad de mayor del 5% en volumen del total que entra al tanque. Es un producto refractario altamente aromático que resiste la desintegración, útil como diluyente para reducir la viscosidad de combustóleos pesados.
3) El catalizador gastado, que es el lecho denso del reactor, desciende por gravedad en un separador en el cual los vapores de hidrocarburo (que se adsorben allí o dentro de los intersticios de las partículas de catalizador) son retirados mediante flujo a contracorriente del gas. El catalizar separado desciende por una válvula de control al regenerador, en el cual se quema lo depositado en el catalizador. Un compresor centrífugo introduce aire. El carbono residual del catalizador regenerado es aproximadamente 0.2% en peso del catalizador.
4) Como en el reactor, la fase diluida que esta encima del lecho denso contiene suspendidas partículas finas de catalizador, la mayor parte de las cuales es eliminada por dos etapas de centrifugación y se devuelve a la fase densa a través de pies de inmersión. Los productos de la combustión están virtualmente libres de oxigeno y contienen cantidades casi iguales de CO y CO2 , así como cierta cantidad de vapor formada por la combustión de las sustancias de bajo contenido de hidrógeno depositadas en el catalizador. Dichos productos se introducen en el regenerador como vapor separador absorbido y humedad en aire para combustión.
El gas de combustión que sale del regenerador por una válvula de control de presión puede distribuirse por medio de diversos equipos auxiliares, como un intercambiador térmico para generación de vapor. En ocasiones se emplea una caldera de CO, en la cual se genera vapor haciendo arder CO del gas de combustión y otro combustible externo. También puede ocurrir que el gas de combustión se envíe a través de un precipitador electrostático para eliminación de pequeñas partículas de catalizador, cuando la contaminación del aire es de importancia crítica. En algunos casos, el gas de combustión que ha sido lavado puede enviarse a turbinas de gas para disminuir la presión, y la energía recuperada se emplea para hacer funcionar generadores eléctricos.
La unidad de desintegración catalítica fluida funciona como sistema de equilibrio térmico. La combustión química de las sustancias depositadas en el catalizador proporciona 1) el calor necesario para vaporizar y desintegrar el aceite que llega al tubo de elevación, 2) el calor necesario para elevar la temperatura del aire y la del gas de combustión, y 3) el calor necesario par reponer las perdidas debidas a la radiación. Si se conocen la cantidad que se quema de la materia depositada en el catalizador, la cantidad y temperatura de liquido y de gas que fluyen, y la temperatura de los dos lechos catalíticos densos, pueden establecerse balances de calor para reactor y regenerador y resolverse para encontrar la velocidad de circulación necesaria a fin de satisfacer el balance de calor. En una unidad que procese 40000 barriles de materia por día, circularan unos 5 millones de libras por hora de catalizador entre el reactor y el regenerador en un caso típico.
3.3.- HIDRÓLISIS.
Este proceso difiere de la desintegración catalítica en que emplea diferente catalizador y un ambiente de hidrógeno a presiones totales entre 800 y 2500 psig. Debido a que la acumulación de un deposito carbonáceo sobre el catalizador es extremadamente lenta, los periodos de proceso en línea varían de lagunas semanas a un año o mas. En algunos casos la necesidad de quemar la materia depositada en el catalizador no es la causa principal de detención del proceso.
Generalmente en los procesos de hidrólisis se puede utilizar una gama mas amplia de materias primas que en la desintegración catalítica. Entre estas se incluyen no solo destilados pesados, sino también sustancias extraídas por medio de solventes de productos residuales, los que contienen varias partes por millón de complejos organometalicos. En algunos diseños, los aceites residuales pueden ser procesados económicamente si el contenido de metales no es demasiado alto.
Productos. Los productos hidrolizados difieren de los formados por desintegración catalítica en que no son olefinicos y en que sus fracciones formadoras de gasolina no tienen un índice de octano tan alto. Aunque la fracción C5/C6 puede ser añadida directamente a la mezcla de gasolina de la refinería, la fracción C7 + nafta generalmente se emplea como materia prima par reforma catalítica, debido a que su contenido de nafteno es alto. Los productos destilados mas pesados que la gasolina no son tan aromáticos como los obtenidos por desintegración catalítica.
De tal modo, son adecuados para formar combustibles para aviones a reacción y otros usos en los que se requiere bajo contenido de compuestos aromáticos. Todos los productos de la hidrólisis tienen bajo contenido de azufre. Los hidrocarburos ligeros son predominantemente isomeros arborescentes. La fracción C4 es una valiosa materia prima para alquilación debido a su alto contenido de isobutano. La hidrólisis es particularmente aplicable para la elaboración de productos especiales, como son combustibles para aviones de reacción, gas licuado de petróleo, bases para lubricantes de alto índice de viscosidad y una amplia gama de combustibles con bajo contenido de azufre.
Se emplean diversos catalizadores patentados. Los propietarios de la patente del proceso fabrican dichos catalizadores o proporcionan la fórmula.
Técnicas de hidrólisis:
Unidades de lecho fijo. Los procesos de lecho fijo pueden clasificarse según el número de reactores empleados y la configuración del flujo con respecto a la secuencia de reactores y el fraccionamiento de los productos.
En la fig. Nº3 se ilustra una unidad de un solo reactor, diseñada para hidrolizar un gasóleo combustible a l vacío a fin de convertirlo en gasolina y productos destilados ligeros. En este arreglo particular, la materia prima combinada – que comprende carga fresca, hidrógeno reutilizable y de complemento, así como destilado no convertido – se precalienta por intercambio térmico con el efluente del reactor antes de ser enviada la calentador para elevarla a la temperatura elegida de entrada al reactor.
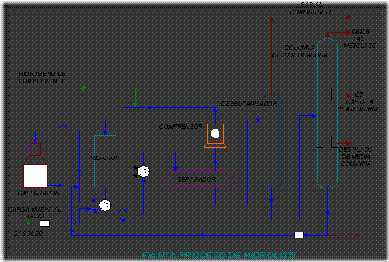
Los hidrocarburos, que son desintegrados en un reactor de lecho fijo corriente abajo, se enfrían y se llevan a un tambor, en el cual se separa el hidrógeno de reciclaje. La fase liquida de equilibrio del separador contiene en solución algo de hidrógeno, así como sulfuro de hidrógeno y amoniaco (formados a partir de azufre y nitrógeno en lecho) e hidrocarburos ligeros hidrolizados netos. Estas sustancias ligeras disueltas se extraen en un desbutanizaddor.
El liquido estabilizado se lleva después a un fraccionador para desdoblarlo en una fracción C5/C6, que es adecuada para mezclarse con existencias de gasolina terminada, y en nafta que en situaciones de mayor refinación se emplea como materia prima para reforma catalítica a fin de mejorar su índice de octano. En algunos casos, la nafta puede ser adecuada como componente de mezcla en depósitos de gasolina terminada.
En la fig. 3 se muestra un destilado de la parte media como producto neto. Esta sustancia es adecuada o para emplearse como complemento de mezcla de combustible para aviones a reacción, queroseno, combustible Diesel y diverso combustibles para calentamiento. El punto final del destilado mediano puede ajustarse para satisfacer el objetivo especifico para el cual se produce. El resto del afluente del reactor se retira como cola de mayor punto de ebullición de la columna y se reprocesa en la zona de reacción para mayor hidrólisis.
En algunos diseños la posición relativa del desbutanizador y desdoblador se invierte, así que solo la parte superior de la gasolina ligera de la primera columna se estabiliza en la segunda. En algunos diseños en los que se forman cantidades relativamente grandes de hidrocarburos ligeros se emplean dos etapas de separación al vacío del afluente del reactor antes de separar adicionalmente los productos por destilación fraccionada. La evaporación al vacío secundaria ayuda a reducir la carga de vapor en el primer fraccionador y da resultado una operación global mas económica. En algunos casos, el calor de reacción es suficientemente grande para hacer práctico apagar puntos intermedios del reactor, y así mantener el perfil de temperatura del reactor cercano al isotérmico.
Cuando el contenido de azufre dela materia prima es especialmente alto, suele ser económico eliminar el sulfuro de hidrógeno (H2S)dela corriente de hidrógeno de reciclaje, o bien eliminarlo de una corriente retrograda del hidrógeno de reciclaje, si la recuperación del H2S se realiza rutinariamente en la refinería.
En una unidad del tipo descrito, las porciones relativas de gasolina y destilado ligero pueden variar ya sea 1) cambiando las condiciones de operación que influyen en la conversión por paso, o 2) dependiendo del catalizador elegido. Algunos catalizadores selectivamente convierten destilados pesados en ligeros sin convertir el producto primario en gasolina : otros catalizadores convierten selectivamente cualquier destilado en gasolina ; y otros mas son capaces de hidrolizar naftas ( particularmente) y convertirlos en fragmentos de gas licuado de petróleo, esto es C3 y C4.
Reactor de lecho móvil. En este diseño la velocidad lineal hacia arriba de hidrógenos e hidrocarburos es suficientemente alta para expandir el lecho de partículas de catalizador e inducir así una situación de movimiento continuo y desordenado (aleatorio). La velocidad lineal hacia arriba no es tan alta, sin embargo, para que las partículas de catalizador salgan del reactor con los productos hidrolizados.
Pueden emplearse dos tamaños y configuraciones de catalizador.. cuando se utiliza un catalizador pulverizado, el hidrógeno reutilizable y la carga de hidrocarburo son suficientes para poner en movimiento el lecho de catalizador. En otro diseño, en el que se emplean partículas granuladas, se utiliza una bomba interna para recircular completamente el líquido desde la parte superior del lecho expandido hasta un tubo aspirante, y de ahí hacia arriba a través del lecho. Se toman las provisiones necesarias en el diseño del lecho móvil o para eliminar el catalizador gastado y sustituirlo con catalizador nuevo a velocidades tales que el inventario de esta sustancia puede mantenerse a un nivel de funcionamiento constante, o a uno nuevo si se desea.
Puesto que los lechos de catalizador se encuentran en estado de agitación, existen condiciones isotérmicas. Hay remezclado de los productos hidrolizados. Para compensar la reducción de la selectividad de hidrólisis debido a los efectos de la remezcla, se emplea mas de un redactor en serie para obtener el beneficio de la operación por etapas.
Hidrotratamiento. Es de conocimiento general que el hidrotratamiento comprende diversas aplicaciones en las cuales la calidad de los hidrocarburos líquidos mejora sometiéndolos a condiciones suaves o severas de presión de hidrógeno en presencia de un catalizador. Así, el hidrotratamiento puede considerarse un tipo bastante especializado de hidrogenación. El objetivo principal del hidrotratamiento es convertir selectivamente una sustancia en otra deseable o eliminar del sistema una o mas sustancias no deseadas incluidas en la materia prima. El empleo del hidrotratamiento es extenso, pues interviene en el procesamiento de mas del 30’% del crudo refinado en Estados Unidos. Aunque los catalizadores y la técnica ya se conocían, la disponibilidad de una dotación disponible de hidrógeno como un subproducto de la reforma catalítica acelero el empleo de hidrotratamiento a principios de la década de 1950.
Las aplicaciones del hidrotratamiento son numerosas, y las materias primas utilizadas varían de fracciones ligeras de gasolina a residuos pesados, como lo denotan los objetivos del hidrotratamiento. Entre ellos se incluyen 1) pretratamineto de nafta para unidades de reforma catalítica; 2) desulfuración de combustibles destilados; 3) mejoramiento de la calidad de quemado de los combustibles para aviones de reacción, queroseno y combustibles Diesel ; 4) mejoramiento de calor, olor y estabilidad en almacenamiento de diversos combustibles y productos de petróleo; 5) pretratamiento de materia prima para desintegración catalítica y aceites de ciclo por eliminación de metales, azufre y nitrógeno, y reducción de compuestos aromáticos poli cíclicos; 6) mejoramiento de la calidad de los aceites lubricantes; 7) purificación de subproductos aromáticos ligeros de las operaciones de pirolisis, y 8) reducción del contenido de azufre de combustóleos residuales.
Reacciones. Algunas de la reacciones empleadas comúnmente en los procesos de hidrotratamiento son :
1. Eliminación del azufre a partir de sus combinaciones orgánicas en varios tipos de compuestos por hidrodesulfuración para formar H2S.
2. Eliminación del nitrógeno en forma de amoniaco (NH3) a partir de sus combinaciones orgánicas.
3. Eliminación de diolefinas para formar parafinas y naftenos.
4. hidrogenación de compuestos no aromáticos para formar naftenos, a fin de mejorar la calidad de quemado de ciertos combustibles.
5. Hidrogenación de compuestos aromáticos policiclos de modo que solo quede un anillo aromático en la molécula; o bien, si se desea, todos los anillos aromáticos pueden saturarse.
6. Eliminación de oxigeno de sus combinaciones orgánicas como H2O.
7. Descomposición y eliminación de compuestos organometalicos, por ejemplo compuestos de arsénico de naftas, mediante retención de estos metales en el catalizador. El vanadio y el níquel pueden eliminarse de los gasóleos que se utilizan como materia para desintegración catalítica.
Alquilación. La alquilación se utiliza para producir un componente de la mezcla de gasolina para automóviles, y consiste en la combinación química de isobutano ya sea con propileno, butilenos, amilenos, o una combinación de ellos para formar una mezcla de parafinas muy arborescentes con alto índice antidetonante y buena estabilidad. Las reacciones de alquilación se efectuarán a temperaturas iguales o ligeramente inferiores a las del intervalo liquido normal del agua y a presiones suficientemente altas para mantener la materia prima y la mezcla de reacción en fase liquida. Se emplea ácido sulfúrico o fluorhídrico como catalizador.
¿CÓMO se puede separar en diferentes fracciones el petróleo? El sentido común dice que hay que calentarlo. Así, a medida que sube la temperatura, los compuestos con menos átomos de carbono en sus moléculas (y que son gaseosos) se desprenden fácilmente; después los compuestos líquidos se vaporizan y también se separan, y así, sucesivamente, se obtienen las diferentes fracciones.
En las refinerías petroleras, estas separaciones se efectúan en las torres de fraccionamiento o de destilación primaria.
Para ello, primero se calienta el crudo a 400 °C para que entre vaporizado a la torre de destilación. Aquí los vapores suben a través de pisos o compartimentos que impiden el paso de los líquidos de un nivel a otro. Al ascender por los pisos los vapores se van enfriando.
Figura 7. Refinería petrolera.
Este enfriamiento da lugar a que en cada uno de los pisos se vayan condensando distintas fracciones, cada una de las cuales posee una temperatura específica de licuefacción.
Los primeros vapores que se licúan son los del gasóleo pesado a 300 °C aproximadamente, después el gasóleo ligero a 200 °C; a continuación, la kerosina a 175 °C, la nafta y por último, la gasolina y los gases combustibles que salen de la torre de fraccionamiento todavía en forma de vapor a 100 °C. Esta última fracción se envía a otra torre de destilación en donde se separan los gases de la gasolina.
Ahora bien, en esta torre de fraccionamiento se destila a la presión atmosférica, o sea, sin presión. Por lo tanto, sólo se pueden separar sin descomponerse los hidrocarburos que contienen de 1 a 20 átomos de carbono.
Para poder recuperar más combustibles de los residuos de la destilación primaria es necesario pasarlos por otra torre de fraccionamiento que trabaje a alto vacío, o sea a presiones inferiores a la atmosférica para evitar su descomposición térmica, ya que los hidrocarburos se destilarán a más baja temperatura.
En la torre de vacío se obtienen sólo dos fracciones, una de destilados y otra de residuos.
De acuerdo al tipo de crudo que se esté procesando, la primera fracción es la que contiene los hidrocarburos que constituyen los aceites lubricante y las parafinas, y los residuos son los que tienen los asfaltos y el combustóleo pesado.
El cuadro 2 nos describe aproximadamente el número de átomos de carbono que contienen las diferentes fracciones antes mencionadas.
CUADRO 2. Mezcla de hidrocarburos obtenidos de la destilación fraccionada del petróleo
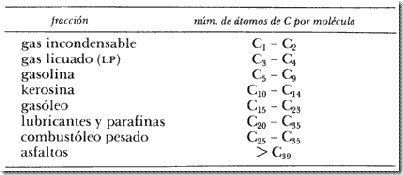
En este cuadro incluimos los gases incondensables y el gas licuado (LP) porque éstos se encuentran disueltos en el crudo que entra a la destilación primaria, a pesar de que se suele eliminarlos al máximo en las torres de despunte que se encuentran antes de precalentar el crudo de fraccionadores.
De los gases incondensables el metano es el hidrocarburo más ligero, pues contiene sólo un átomo de carbono y cuatro de hidrógeno. El que sigue es el etano, que está compuesto por dos de carbono y seis de hidrógeno.
El primero es el principal componente del gas natural. Se suele vender como combustible en las ciudades, en donde se cuenta con una red de tuberías especiales para su distribución. Este combustible contiene cantidades significativas de etano.
El gas LP es el combustible que se distribuye en cilindros y tanques estacionarios para casas y edificios. Este gas está formado por hidrocarburos de tres y cuatro átomos de carbono denominados propano y butano respectivamente.
La siguiente fracción está constituida por la gasolina virgen, que se compone de hidrocarburos de cuatro a nueve átomos de carbono, la mayoría de cuyas moléculas están distribuidas en forma lineal, mientras que otras forman ciclos de cinco y seis átomos de carbono. A este tipo de compuestos se les llama parafínicos y cicloparafínicos respectivamente.
Esta gasolina, tal cual, no sirve para ser usada en los automóviles; en el siguiente capítulo se explicará por qué.
La fracción que contiene de 10 a 14 átomos de carbono tiene una temperatura de ebullición de 174 a 288 °C, que corresponde a la fracción denominada kerosina, de la cual se extrae el combustible de los aviones de turbina llamado turbosina.
La última fracción que se destila de la torre primaria es el gasóleo, que tiene un intervalo de ebullición de 250 a 310 °C y contiene de 15 a 18 átomos de carbono. De aquí se obtiene el combustible llamado diesel, que, como ya dijimos, sirve para los vehículos que usan motores diesel como los tractores, locomotoras, camiones, trailers y barcos.
De los destilados obtenidos al vacío, aquellos que por sus características no se destinen a lubricantes se usarán como materia prima para convertirlos en combustibles ligeros como el gas licuado, la gasolina de alto octano, el diesel, la kerosina y el gasóleo.
El residuo de vacío contiene la fracción de los combustóleos pesados que se usan en las calderas de las termoeléctricas.
Para finalizar comparto con Uds. un vídeo muy didáctico sobre la destilación del petróleo: